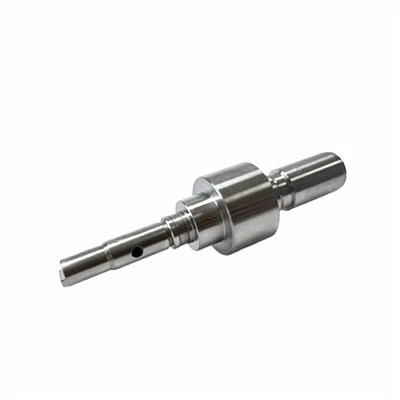
Jako zpracovatelská továrna se specializací na výrobu vysoce přesných hardwarových komponent, přesné automatizace a mechanických částí je Dahong Precision dobře vědoma významu kvality povrchu mosazných dílů na výkon produktu. Nedostatečné povrchové úpravy může vést ke snížení vodivosti, selhání těsnění nebo problémům s přesností sestavení. Jako základní výrobní technologie má výběr partnerů pro obrábění CNC zásadní význam. Tento článek analyzuje klíčové faktory ovlivňující kvalitu povrchu mosazných částí z pěti rozměrů: vlastnosti materiálu, technologie zpracování, technologie nástrojů, stabilita zařízení a technologie po ošetření.

Přímý vliv vlastností materiálu na povrch
Rozdíly ve složení mosazných slitin
Běžná mosaz (jako je H62\/H65): obsah zinku 30-40%, vysoká tažnost, ale náchylná k adhezi nástrojů a během zpracování náchylná k vytvoření zabudovaného okraje (Bue), což má za následek povrchové škrábance (RA 1. 6-3. 2 μm).
Mosaz s vysokou hlavou (jako je HPB 59-1): obsah olova 1-3%, vynikající machinabilita a může dosáhnout zrcadlové povrchové úpravy RA 0. 4 μm nebo méně.
Speciální mosaz (jako je křemíkovou mosaz): Křemík se přidá, aby se zvýšila tvrdost, ale řezání je třeba upravit, aby se zabránilo štěpení.
Uniformita materiálové mikrostruktury
Hrubá zrna (ASTM stupeň 4): Hranice zrn se během řezání roztrhnou a drsnost se zvyšuje o 20-30%.
Řešení: Proces studeného výkresu (velikost zrna ASTM 8-10 stupeň) nebo ošetření žíhání (pomalé chlazení při 600 stupňů po dobu 2 hodin).
Přesná kontrola parametrů zpracování technologií
Vztah mezi rychlostí řezání (VC) a kvalitou povrchu
| Rychlostní rozsah (M\/min) | Drsnost povrchu (RA) | Riziko nastaveného nádoru |
|
50-80 |
1.6-3.2μm | Vysoký |
| 120-180 | 0.8-1.6μm | střední |
| 200-250 | 0.4-0.8μm | nízký |
Návrh optimalizace: Pro zpracování mosazů se doporučuje, aby VC =180-220 m\/min (pro nástroje tvrdé slitiny).
Sazba krmiva (F)
Excessive feed rate (f >0. 15 mm\/rev): Zbytková výška se výrazně zvyšuje a hodnota RA se zvyšuje o 50%.
Strategie chlazení a mazání
Suché řezání: Mosaz má vysokou tepelnou vodivost (109 W\/M · K), ale je náchylná k tomu, aby se tento nástroj držel a má špatnou konzistenci povrchu.
Micro mazání (MQL): Použitím olejové mlhy založené na esteru (5-10 ML \/H) je koeficient tření snížen o 3 0%a hodnota RA je stabilizována do 0,4 μm.

Hlavní role výběru a správy nástrojů
Porovnání materiálů nástrojů
| Typ nástroje | použitelná scéna | Drsnost povrchu (RA) |
| Nepotažený cementovaný karbid | Konvenční obrábění | 0.8-1.6μm |
| Nástroje potahované diamantem | Zrcadlové povrchové úpravy | Méně nebo rovné 0. 2μm |
| Nástroj CBN | High-hardness brass (HRB>80) | 0.4-0.8μm |
Specifikace návrhu pro geometrické úhly
Rake Angle (₀): 10 stupňů -15 stupeň (pro snížení řezné síly a zabránění zastavěné hraně)
Úhel reliéfu (₀): 6 stupňů -8 stupeň (aby se zabránilo tomu, aby se zadní plocha třecího nástroje otřela na obrobený povrch)
Tip Tool Tip Arc Radius (R): 0. 4-0. 8mm (vyvažovací povrch a síla okraje)
Klíčové dopady vybavení a životního prostředí
Požadavky na výkon stroje
Radiální házení hlavního hřídele: menší nebo rovný 0. 005mm (překročení tohoto limitu způsobí vibrační značky a zdvojnásobí hodnotu RA).
Řešení: Vyberte centra obrábění s vysokou rigiditou (jako je Makino A81NX) a nakonfigurujte držáky nástrojů pro hydraulickou rovnováhu.
Optimalizace stability příslušenství
Přizpůsobené měkké drápy: 3D tištěné měkké drápy s rovnoměrným rozdělením upínací síly, aby se zabránilo deformaci obrobku.
Tlak hydraulického příslušenství: {{0}} MPA (nedostatečný tlak způsobuje posun, kolísání hodnoty RA ± 0,4 μm).
Kontrola environmentální teploty a vlhkosti
Kolísání teploty: Méně nebo rovná ± 1 stupni (rozměrová odchylka způsobená tepelnou deformací je 0 005 mm\/m).
Rozsah vlhkosti: 40-60% (aby se zabránilo oxidaci a zabarvení mosazi).
Jemné broušení procesu po léčbě
Mechanické leštění
Hrubé leštění: pomocí nylonových kol + broušení diamantu (9μm) byla RA redukována z 0. 8 μm na 0. 4μm.
Jemné leštění: Vlněné kola + leštící kapalina oxidu ceru (1μm), RA menší nebo rovná 0 1 um.
Chemické leštění
Vzorec: Kyselina dusičná (15%) + kyselina fosforečná (45%) + voda (40%), namočte po dobu 30-60 sekund, aby se odstranily mikroskopické otřepy.
Ultrazvukové čištění
Parametry: Frekvence 40 kHz, neutrální čisticí prostředek, k odstranění zbytkových částic z leštění.
Povrchová povrchová úprava mosazných částí je výsledkem kombinovaného účinku vlastností materiálu, technik zpracování, přesnost vybavení a technologie po ošetření. Jako profesionální továrna, která se hluboce zapojila do oblasti vysoce přesné výroby, poskytuje Dahong Precision s 9 lety technologické akumulace zákazníkům jednorázová řešení od optimalizace výběru materiálu po leštění nanočástic. Ať už potřebujete vodivé komponenty na úrovni zrcadla, které splňují RA 0. 1μm požadavků nebo velké množství automobilového hardwaru s vynikající stabilitou, kontaktujte nás! Okamžitě spusťte svůj projekt!

Udělejme společně něco mimořádného
Ve společnosti Dahong Precision jsme více než jen dodavatelem obrábění CNC, jsme vaším partnerem v Precision Manufacturing. Ať už potřebujete jednoduché díly nebo vysoce složité díly, naše 3, 4 a 5 osy o osy CNC poskytují kvalitu a spolehlivost, kterou si zasloužíte. Kontaktujte nás ještě dnes a prodiskutujte váš projekt a zjistěte, jak vám můžeme pomoci dosáhnout vašich cílů.